


En pasteurisation à froid par haute pression, le produit est traité déjà emballé. L’emballage n’est donc pas un contenant passif : il subit intégralement le cycle de pression, jusqu’à 6 000 bar, et doit en ressortir intact.
C’est le premier point de blocage rencontré par les industriels qui découvrent la HPP — et souvent celui qui est le moins anticipé.
Matériaux compatibles, formats validés, erreurs de conception, alternatives éco-conçues : voici ce qu’il faut savoir avant de lancer un projet.
À 6 000 bar, l’emballage devient un élément du process
La haute pression est transmise par de l’eau, de façon isostatique : elle s’exerce simultanément et uniformément sur toute la surface de l’emballage. Sous 6 000 bar, l’eau se comprime d’environ 15 % de son volume et le produit avec elle. L’emballage doit accompagner cette compression, puis reprendre sa forme initiale lors de la décompression, en quelques secondes.
Trois propriétés indispensables :
- La flexibilité : le matériau doit se déformer sans rompre ;
- L’élasticité : il doit être à mémoire de forme, c’est-à-dire revenir à sa géométrie d’origine sans déformation après relâchement de la pression ;
- L’étanchéité à l’eau : le fluide de compression ne doit à aucun moment entrer en contact avec le produit.
Ces trois critères écartent d’emblée toute une famille de contenants. Le verre casse, le métal se déforme sans revenir, les composites papier-carton perdent leur intégrité au contact de l’eau.
Un emballage validé en HPP, c’est un lot sécurisé!
Les matériaux compatibles avec la haute pression
Les polymères plastiques constituent aujourd’hui l’essentiel des emballages traités en HPP. Les plus couramment utilisés sont le PET, le PP, le PE (HDPE et LDPE), le PA et l’EVOH, seuls ou combinés en structures multicouches selon les besoins de barrière.
Les alternatives plus vertueuses ne sont pas exclues, bien au contraire : le rPET (PET recyclé) et le PLA (acide polylactique) sont parfaitement compatibles avec le traitement haute pression, avec des propriétés barrière comparables à celles des plastiques conventionnels.
| Compatible HPP | Non compatible |
|---|---|
| PET, APET — bouteilles, barquettes, pots | Verre — rupture sous compression |
| PP — barquettes rigides, passage micro-ondes | Boîtes métalliques et conserves — déformation permanente |
| HDPE, LDPE — bouchons, sachets, films | Composites papier-carton — perte d’intégrité |
| PA, EVOH — couches barrière en multicouche | |
| rPET — recyclé, 100 % recyclable | |
| PLA — biosourcé, biodégradable et compostable |
Focus rPET : sa structure résiste au traitement haute pression sans compromettre la qualité du produit, il est issu du recyclage du PET et reste lui-même recyclable à 100 %. C’est aujourd’hui le meilleur compromis entre performance process et économie circulaire.
Format par format : ce qui fonctionne réellement
→ Bouteilles et bouchons
Le PET reste le matériau de référence pour les bouteilles : bonnes propriétés mécaniques, transparence et barrière aux gaz. Mais le matériau ne fait pas tout — la géométrie de la bouteille conditionne aussi sa résistance à la pression.
Les points d’attention :
- Angles arrondis : ils répartissent les contraintes, là où les arêtes vives les concentrent et créent des points de rupture ;
- Le fond : selon sa forme, il rigidifie la base et soutient les parois latérales ;
- L’espace de tête : il doit être réduit au strict nécessaire pour éviter une déformation de la bouteille.
Côté bouchon, le HDPE s’impose : plus compressible que le PET, il assure une fermeture plus étanche. Différentes technologies de fermeture existent : certaines fonctionnent, d’autres non. Par exemple, les joints rapportés dans le bouchon sont à proscrire : bouchon et joint se compriment et se décompriment à des vitesses différentes, ce qui augmente le risque de fuite.
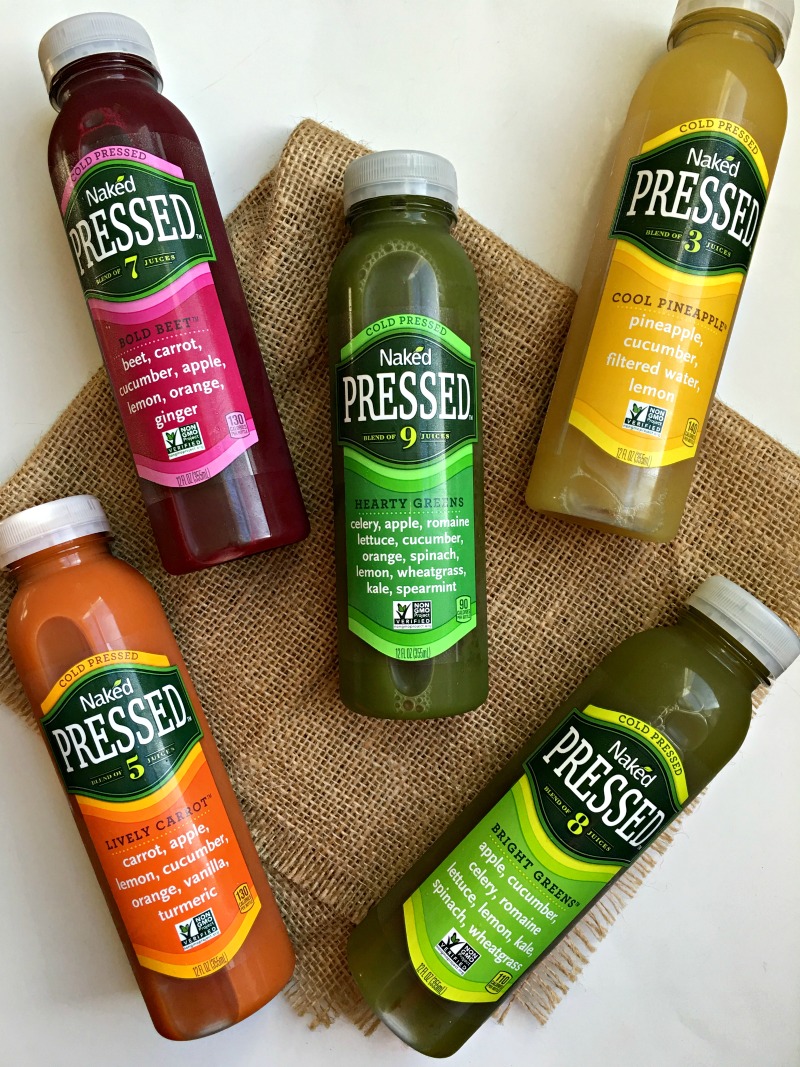

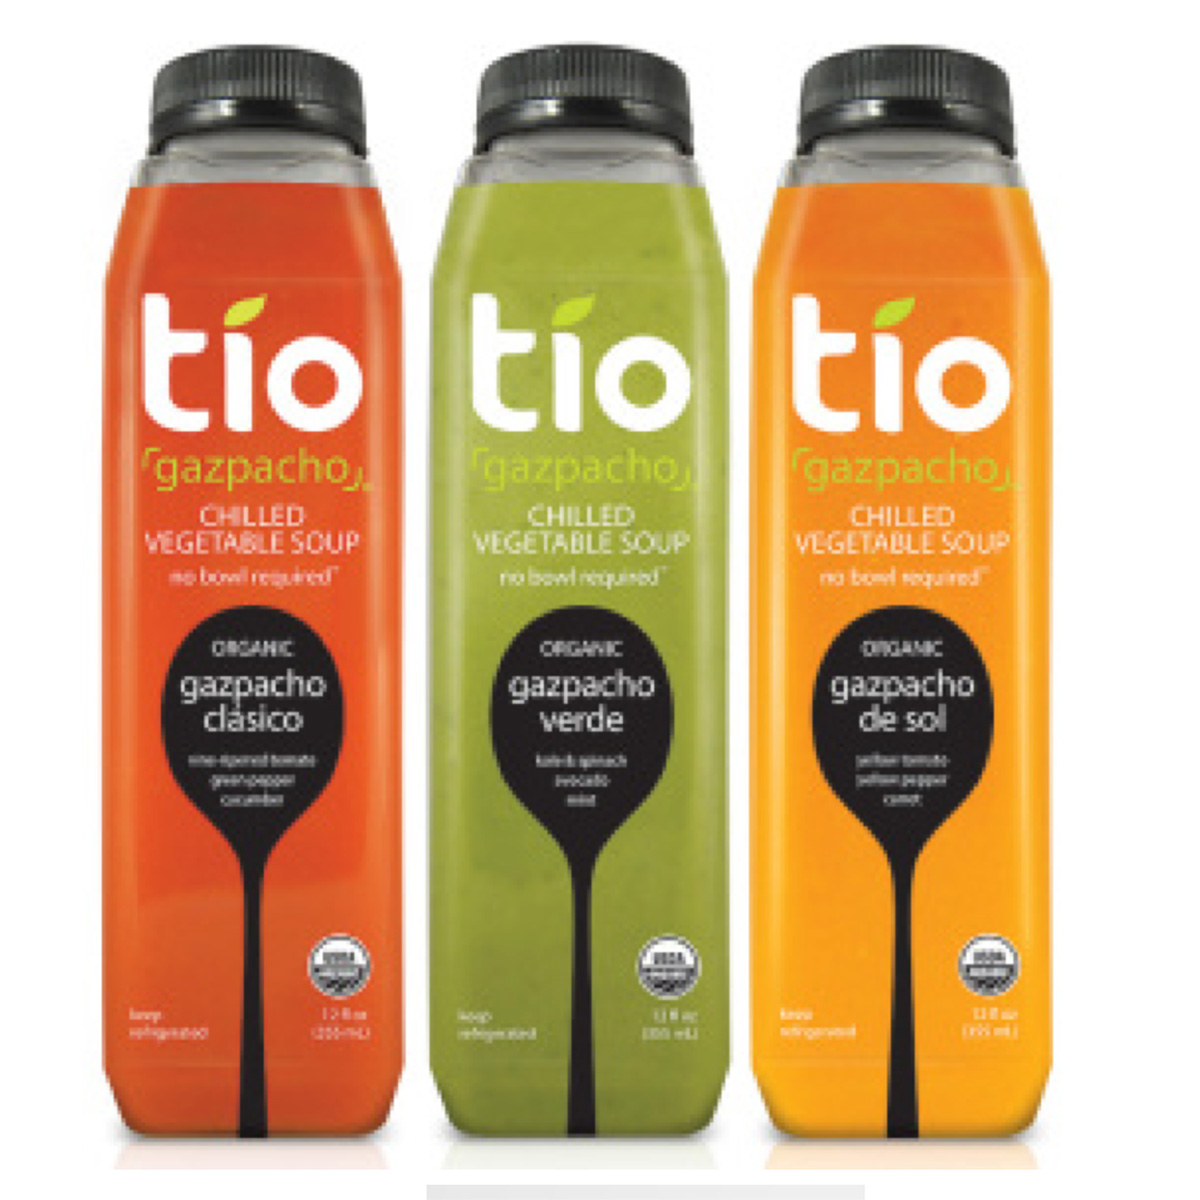


Les photos présentées à titre d’illustrations sont des exemples de produits que l’on peut traiter en HPP
→ Barquettes, pots et films
Barquettes et pots operculés couvrent une part considérable des applications HPP : guacamole, salsas, tartinables, salades traiteur, purées de fruits, plats cuisinés, charcuteries tranchées, filets de poisson, crevettes… Les contenants rigides ou semi-rigides en PET ou PP conviennent, avec l’avantage de pouvoir être réchauffés au micro-ondes ou au four pour les formats prêts-à-manger.
Là encore, les angles arrondis sont déterminants : ils augmentent la rigidité du fond et des parois, et réduisent le risque de perforation du film d’operculage des barquettes voisines pendant le traitement ou la manutention.
Le film, justement, mérite une attention spécifique. Il est thermoscellé avant le passage en HPP. Son étanchéité et son scellage doivent être vérifiés.


Les photos présentées à titre d’illustrations sont des exemples de produits que l’on peut traiter en HPP
→ Sachets, poches et doypacks
Sacs et poches sont les formats les plus polyvalents en HPP : guacamole, avocat, pulpes de fruits, soupes, salades humides, plats préparés, aliments pour animaux, saucisses, « bits & pieces »… Ils présentent aussi un avantage économique souvent sous-estimé : en minimisant les espaces vides dans les emballages et entre unités, ils optimisent le taux de remplissage des enceintes hyperbares et augmentent donc le rendement de chaque cycle de traitement HPP.
Deux axes pour choisir le matériau :
- Le multicouche offre résistance mécanique et propriétés barrière — c’est le choix historique ;
- Le monomatériau est plus simple à recycler — c’est le choix qui progresse, sous pression réglementaire et consommateur.
Le point sensible reste la soudure. Elle doit être bien réalisée, propre, nette afin d’assurer l’étanchéité (comme sur un emballage non traité en haute pression).
Les accessoires — becs verseurs, bouchons à vis, valves, fermetures zip, poignées — sont compatibles avec la HPP, mais chaque design doit être validé avant industrialisation.

Les photos présentées à titre d’illustrations sont des exemples de produits que l’on peut traiter en HPP
Les 6 erreurs à éviter pour le développement d’emballage HPP
La plupart des échecs constatés en essai ne relèvent pas d’une incompatibilité de matériau, mais d’un défaut de conception non identifié comme critique.
1. Un espace de tête trop important. C’est l’erreur numéro un. Un gaz est plus compressible qu’un liquide ou un solide : sous pression, il occupe un volume minime, puis se détend à la décompression. Résultat : soudures ouvertes, bouteilles déformées…
2. Des arêtes vives dans la géométrie. Chaque angle marqué est un concentrateur de contrainte. Il fragilise le contenant et, dans le cas des barquettes, transforme les coins en poinçons capables de percer le film d’operculage des unités adjacentes.
3. Un système de fermeture non adapté. Joints rapportés, matériau d’opercules non validé, soudures non conformes : ce sont les points d’entrée d’eau les plus fréquents.
4. Un contenant rigide « qui semblait solide ». Le réflexe intuitif — choisir un emballage robuste — n’est pas toujours la solution. En haute pression, c’est la capacité à se déformer et à revenir qui protège, pas forcément la rigidité.
5. Une étiquette ou une décoration non testée. Adhésifs, encres, manchons rétractables : l’eau s’infiltre sous une étiquette mal adaptée et ressort avec un décollement, un voile ou une migration d’encre. Le visuel produit est dégradé.
6. Valider l’emballage à la fin du projet. L’erreur la plus coûteuse. Un emballage écarté après la validation formulation et DLC, c’est un retour à la case départ — sourcing, ligne de conditionnement, packaging design.
La règle à retenir : l’emballage se valide en même temps que la formulation, pas après.
Un test en conditions réelles permet de valider l’emballage.
Emballage HPP et éco-conception : jusqu’où peut-on aller ?
La contrainte plastique est réelle. Quelles pistes pour faire mieux ?
→ Le rPET, la voie la plus mature
Le PET recyclé est aujourd’hui la solution la plus immédiatement industrialisable. L’impact environnemental d’une bouteille rPET est significativement inférieur à celui d’une bouteille en PET vierge, à performance process équivalente.
→ Le PLA, biosourcé et compostable
L’acide polylactique est produit à partir de ressources végétales renouvelables. Biodégradable et compostable, il offre des propriétés barrière proches de celles du PET et se comporte correctement sous haute pression. Des travaux publiés montrent un comportement comparable au PET sur la composition gazeuse de l’espace de tête et la stabilité colorimétrique en conservation réfrigérée.
→ Les additifs de biodégradation accélérée
Piste moins connue : certains additifs intégrés lors de la fabrication rendent le PET assimilable par les micro-organismes. L’ordre de grandeur annoncé est un passage de 120 à 200 ans à 5 à 7 ans de dégradation — tout en conservant la recyclabilité et la réutilisabilité du contenant.
→ Le monomatériau et la réduction à la source
Deux leviers plus discrets mais très efficaces. Remplacer un complexe multicouche par un sachet monomatériau simplifie le recyclage. Et réduire l’espace de tête ou passer sur un format poche diminue mécaniquement la quantité d’emballage par unité vendue — tout en améliorant le rendement des cycles HPP.
Tester avant d’industrialiser : la démarche HPP Atlantique
Aucune fiche technique ne remplace un essai. Un même matériau, selon sa géométrie, son épaisseur, son mode de fermeture et le produit qu’il contient, peut passer sans encombre ou échouer au premier cycle. La validation d’emballage se fait en conditions réelles, sur notre plateforme industrielle.
- Essais pilotes : traitement de vos échantillons dans leur emballage réel, avec contrôle de l’intégrité — déformation, fuite, tenue des soudures et des operculages, comportement des étiquettes et décors.
- Accompagnement R&D : analyse des résultats, arbitrage entre variantes d’emballage, définition des paramètres de traitement adaptés à votre couple produit/contenant.
- Service post-traitement HPP : possibilité d’apposer une étiquette, une DLC…
Nous intervenons auprès d’industriels de tous secteurs — charcuterie, produits de la mer, jus et boissons, plats cuisinés, produits laitiers, fruits et légumes transformés — et chaque projet est traité au regard de votre cahier des charges et de vos contraintes de ligne.
Vous hésitez entre deux emballages ? Testez les deux !
Un essai comparatif permet de déterminer les facteurs bloquants et de valider la meilleure solution, plus vite.
Parlons de votre emballage
La HPP impose des contraintes d’emballage réelles, mais parfaitement documentées et maîtrisées. Les connaître dès la phase de conception évite les impasses coûteuses — et ouvre, au passage, sur des choix matière plus vertueux qu’on ne l’imagine.
Vous vous interrogez sur la compatibilité de votre contenant, sur le choix d’un film, d’un système de fermeture ou d’une alternative recyclée ?
Élise Bredontiot
Responsable R&D et Qualité – HPP Atlantique


